Forma para sabonete artesanal com impressora 3D
Este tutorial foi redigido com ajuda de IA.
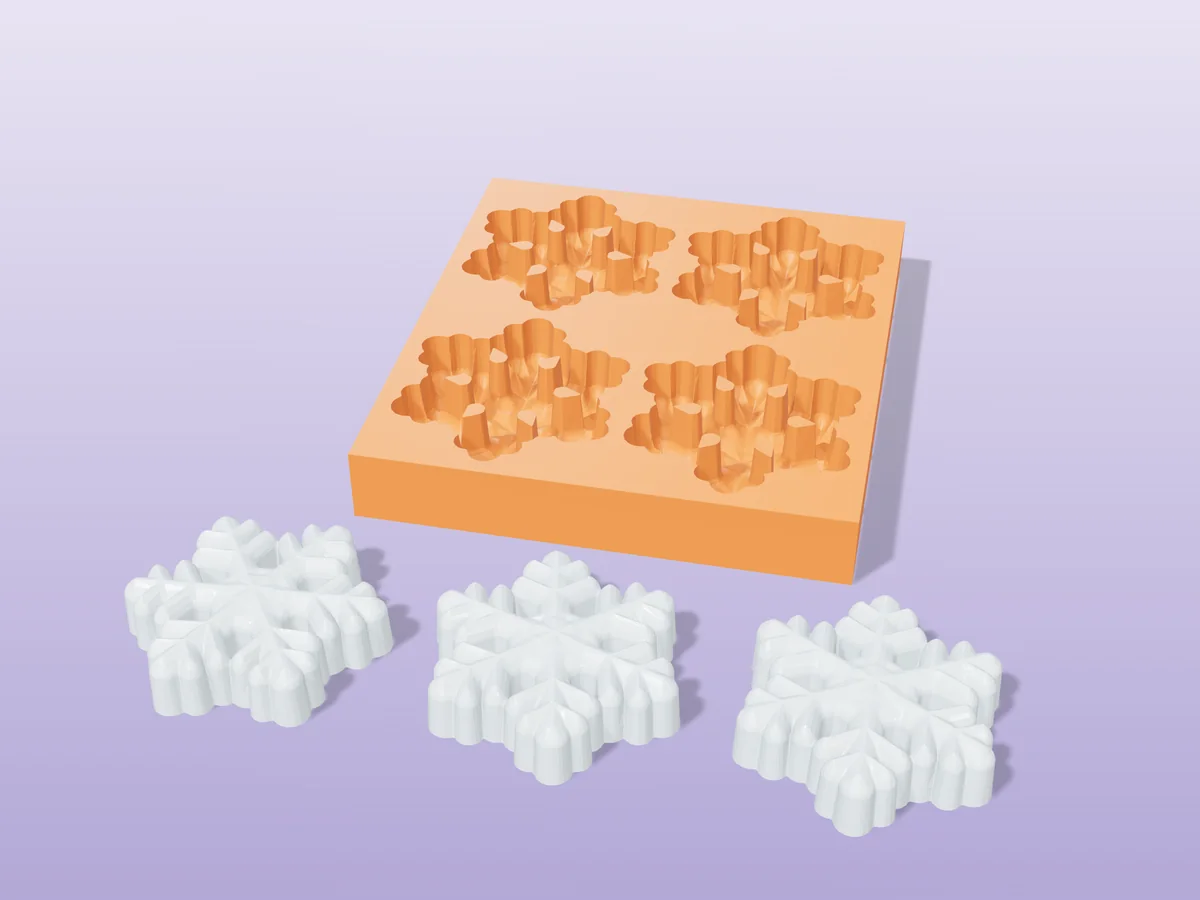
Crie a forma no criador de formas de sabonete (barra, bloco ou embutido, ou envie o seu STL), dimensione em milímetros e baixe o STL ou 3MF. Imprima em PLA: o sabonete cura em temperatura baixa e a soda não ataca o PLA. Passe uma película de óleo mineral, despeje e, se uma barra grudar, use o truque do freezer.
Crie uma forma de barra, bloco ou embutido no navegador, grátis, com STL pronto para imprimir.
Abrir o criador de formas de sabonete →O que dá para fazer
O gerador monta uma forma fechada e pronta para imprimir em volta de qualquer formato, em milímetros reais, com base plana e paredes de espessura sensata:
- Formas de barra: uma cavidade, aberta em cima, para barras de fundo plano com seu logo ou relevo na frente.
- Formas de bloco: você despeja uma receita inteira, deixa curar e corta em barras.
- Formas de embutido: formatos pequenos (corações, letras, patinhos) que você faz antes e coloca dentro de uma barra transparente de base glicerinada.
- Seu próprio formato: envie qualquer STL. Para formatos 3D com reentrâncias, escolha a forma de duas partes, e o gerador coloca pinos de encaixe para as metades fecharem certinho.
Não sabe se o seu formato precisa de duas partes? A regra: se você não conseguiria tirá-lo reto para cima de um monte de areia, ele precisa de duas partes.
Passo 1: escolha o formato e o tamanho
Escolha ou envie um formato
No criador de formas de sabonete (a página está em inglês), escolha uma barra ou um bloco, ou envie o seu STL: logos, sabonetes redondos de hóspede e formatos de embutido funcionam.
Dimensione em milímetros
Tamanhos internos comuns:
| Formato | Medida interna | Rende |
|---|---|---|
| Barra padrão | 90 × 60 × 25 mm | cerca de 120 g |
| Sabonete de hóspede | 50 a 60 mm de largura, 15 a 20 mm de fundo | cerca de 40 g |
| Bloco de 1 kg | 250 × 80 × 65 mm | 8 a 10 barras |
Vai fazer sabonete de processo a frio? Some 5 a 8%: ele encolhe um pouco enquanto a água evapora na cura.
Uma parte ou duas
Barras de topo plano e blocos só precisam de uma forma aberta de uma parte: a superfície de despejo vira o verso da barra. Escolha duas partes só para formatos totalmente 3D com reentrâncias; aí você prende as metades e despeja pela abertura.
Passo 2: imprima a forma
Configurações de impressão
PLA, camadas de 0,16 mm, paredes de 2 a 3 mm, 3 perímetros. Camadas finas deixam a superfície do sabonete lisa; três perímetros impedem que um bloco cheio estufe as paredes. PETG é a melhor escolha se você faz lotes toda semana.
Para barras muito detalhadas, a forma impressa é só o primeiro passo: imprima o desenho como modelo e faça um molde de silicone a partir dele. O silicone dá barras lisinhas em produção.
Passo 3: despeje e desenforme
Óleo, despejo e espera
Passe uma película fina de óleo mineral na cavidade. A base glicerinada vai a 55 a 60 °C; o processo a frio vai no ponto de traço. A glicerinada desenforma em 1 a 2 horas, o processo a frio em 24 a 48 horas. Depois, as barras de processo a frio curam de 4 a 6 semanas, como sempre.
| Base glicerinada | Processo a frio | |
|---|---|---|
| Temperatura de despejo | 55 a 60 °C | Ambiente, no ponto de traço |
| Pico na forma | cerca de 60 °C | 40 a 60 °C (fase gel) |
| Desenformar após | 1 a 2 horas | 24 a 48 horas |
| Detalhe | Excelente | Bom |
| Para iniciantes | Sim, sem soda cáustica | Exige cuidado com a soda |
As duas ficam abaixo do ponto em que o PLA amolece de verdade (cerca de 85 °C), e o pH alto do sabonete em saponificação não ataca PLA nem PETG: uma forma impressa aguenta dezenas de lotes.
Processo a frio na forma impressa
Soda cáustica (NaOH) causa queimaduras químicas e pode danificar os olhos de forma permanente. Sempre: luvas de nitrilo, óculos de proteção fechados, manga comprida e ventilação. Sempre coloque a soda NA água, nunca a água na soda: ao contrário, a solução cáustica espirra em você. Use uma jarra resistente ao calor (vidro temperado, PEAD, inox; nunca alumínio). Contato com a pele: 15 minutos de água fria corrente. Olhos: lave e chame o serviço de emergência.
- Faça a conta, nunca chute. Cada óleo tem um índice de saponificação diferente: passe o peso dos SEUS óleos numa calculadora de sabão (por exemplo, SoapCalc) com 5% de superengorduramento.
- Temperatura: solução de soda e óleos entre 38 e 43 °C, com no máximo 5 °C de diferença entre eles.
- Traço leve: misture com mixer em pulsos de 10 segundos até um fio que escorre deixar um rastro leve. É o ponto ideal para despejar.
- Cinza de soda: borrifar álcool isopropílico 91% por cima depois de despejar evita a camada branca e farelenta (só estética).
- Cura: corte o bloco em barras em até 3 dias e deixe curar de 4 a 6 semanas. Na semana 4, fita de pH entre 8 e 10 significa pronto; acima de 10 ainda tem soda livre.
Tirar as barras sem estragar
A soda não é o problema; o calor é. A fase gel chega a 40 a 60 °C, bem onde o PLA começa a amolecer.
- Óleo mineral antes. Uma passada fina antes de cada despejo. É seguro para a pele, ao contrário da maioria dos desmoldantes em spray.
- O truque do freezer. Barra presa? 20 a 30 minutos no freezer: o sabonete encolhe mais que o plástico e solta.
- Flexione, não alavanque. Torça a forma como uma forma de gelo; nunca cave a frente da barra.
Problemas comuns
O sabonete não sai da forma
Causa Desenformou cedo demais ou faltou uma barreira entre o plástico e o sabonete.
Solução 20 a 30 minutos no freezer contraem o sabonete e normalmente ele solta. Senão, espere mais 24 horas: o processo a frio continua endurecendo por dias.
Da próxima vez Passe óleo mineral na cavidade antes de despejar, ou forre a forma de bloco com papel-manteiga.
A soda vai estragar uma forma de PLA ou PETG?
Não Os dois aguentam o pH alto do sabonete em saponificação.
O calor sim A fase gel chega a uns 40 a 60 °C e o PLA começa a amolecer por volta de 60 °C, então um gel completo numa forma fina de PLA fica no limite e pode estufar as paredes.
Solução Paredes de 2 a 3 mm, ou evite o gel levando o bloco à geladeira, ou imprima em PETG.
O sabonete transbordou como um vulcão
Causa Superaquecimento: óleos e soda juntados acima de 50 °C, uma fase gel descontrolada ou uma fragrância que acelerou o traço.
Solução Leve a forma para a geladeira na hora. A barra fica feia, mas costuma ser segura depois da cura.
O sabonete nunca chegou ao traço
Causa Soda velha, quase sempre: ela absorve umidade do ar e perde força. Ou temperatura abaixo de 32 °C, ou pouca mistura.
Solução Se não engrossou em 30 minutos, compre soda nova e guarde bem fechada.
Perguntas frequentes
Dá para usar uma forma de PLA para sabonete?
Sim. O sabonete cura em temperatura baixa e o pH alto não ataca PLA nem PETG. O ponto de atenção é o calor da fase gel no processo a frio, que chega a uns 40 a 60 °C: use paredes de 2 a 3 mm ou PETG.
Qual o tamanho de uma forma de sabonete em barra?
Uma barra padrão tem cerca de 90 × 60 × 25 mm por dentro e rende uns 120 g. Sabonete de hóspede tem 50 a 60 mm de largura. Um bloco de 1 kg tem cerca de 250 × 80 × 65 mm e rende 8 a 10 barras.
Como tirar o sabonete da forma sem quebrar?
Passe óleo mineral antes de despejar e espere o tempo certo. Se grudar, deixe 20 a 30 minutos no freezer: o sabonete encolhe mais que o plástico e solta. Flexione a forma, nunca cave a barra.
Posso despejar sabonete de processo a frio direto na forma impressa?
Sim. Despeje no ponto de traço, isole como de costume e desenforme depois de 24 a 48 horas. Depois as barras curam de 4 a 6 semanas.
Os números são faixas típicas. Para processo a frio, calcule sempre a soda com uma calculadora de sabão e use equipamento de proteção.
Feito por meshcast.app.
Travou em algum ponto? Mande uma foto, a gente ajuda.