Molde de gesso para barbotina com impressora 3D
Este tutorial foi redigido com ajuda de IA.
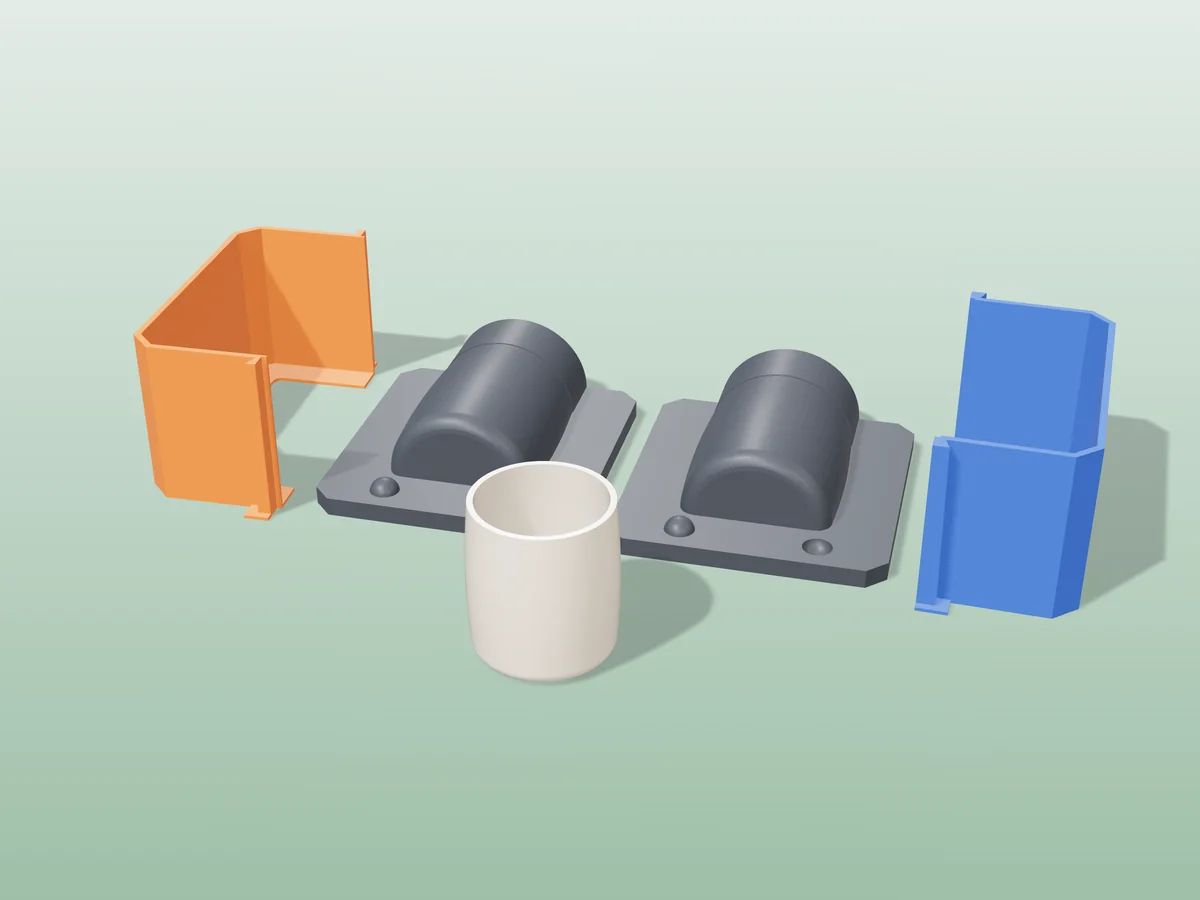
Você não faz a colagem no plástico. Imprime uma caixa para cada peça do molde, despeja gesso cerâmico nela, e as peças de gesso são o molde. Faça o modelo cerca de 15% maior para uma barbotina que encolhe 13%, divida em 2 a 4 peças para a peça soltar, deixe o gesso secar por cerca de uma semana, encha com barbotina e despeje o excesso quando a parede tiver 3 a 4 mm.
Envie um modelo e receba as caixas para imprimir do molde de gesso, já com a retração da argila.
Abrir o gerador de molde para barbotina →Como funciona um molde de barbotina impresso
A colagem de barbotina depende de uma coisa só: o molde precisa beber. A argila líquida (barbotina) encosta no gesso seco, o gesso puxa a água dela e uma camada de argila se forma na parede. Você despeja o que ainda está líquido e essa camada é a sua peça. PLA e PETG não absorvem nada, então um molde impresso não faz esse trabalho sozinho.
A impressão é a fôrma, não o molde. Ela dá forma ao gesso, e o gesso faz a colagem. Por isso o processo tem dois despejos:
- Gesso na impressão. Cada base impressa carrega uma fatia do seu modelo. Você monta as paredes impressas em volta, prende, despeja gesso e ganha uma peça de gesso com o formato do modelo na face.
- Barbotina no gesso. Com todas as peças fundidas e secas, elas se juntam num molde de gesso fechado com a cavidade no meio. É ali que entra a barbotina.
O gerador entrega tudo para o primeiro despejo: uma base por peça de gesso, um conjunto de paredes e grampos que serve para todas e uma folha com as configurações de impressão. Um conjunto de paredes e grampos basta, porque você passa ele de base em base.
Prepare o modelo
Qualquer STL fechado serve: o corpo de uma caneca que você modelou, um vaso escaneado, um enfeite baixado. Três coisas decidem se ele cola bem:
- Tamanho com a retração. A argila encolhe do estado úmido até a queima, então o molde precisa ser maior que a peça final. Divida o tamanho final por um menos a retração: uma barbotina que encolhe 13% pede um modelo cerca de 15% maior. O gerador faz essa conta pelo controle de retração da argila; envie o modelo no tamanho final.
- Maciço, não oco. O molde de barbotina só precisa do lado de fora da peça; a barbotina forma o lado de dentro. Se o seu modelo é uma xícara com paredes de verdade, mande preencher o interior do modelo. O link desta página já deixa isso configurado.
- Reentrâncias contam duas vezes. Uma face que se inclina sobre uma emenda prende primeiro o gesso na impressão e depois a argila no gesso. Alças são o caso clássico: cole o corpo e junte uma alça puxada ou colada à parte no ponto de couro.
| Massa cerâmica (típico, úmido até queimado) | Retração | Modelo maior em |
|---|---|---|
| Faiança (earthenware) | cerca de 11% | cerca de 12% |
| Grês (stoneware) | cerca de 13% | cerca de 15% |
| Porcelana | cerca de 14% | cerca de 16% |
Esses são os valores pré-definidos do controle de retração. Cada fornecedor é diferente: se a ficha técnica da sua barbotina traz um valor, use esse número.
As configurações que importam
Abra o gerador de molde de gesso pelo link desta página e a configuração para barbotina já vem pronta. O que cada parte faz:
Material: colagem de barbotina
Define a retração da argila em 13%, deixa o gesso com 35 mm de espessura em vez de 20 (num molde de barbotina o gesso trabalha: precisa segurar a água que puxa) e aperta o encaixe entre as peças para 0,3 mm, para elas não saírem de linha e deixarem um degrau na lateral da peça.
Número de peças: 2, 3 ou 4
O modelo é cortado em fatias iguais em volta do eixo de despejo, uma peça de gesso por fatia. Formas torneadas como xícara, caneca ou vaso pequeno se dividem bem em duas. Caneluras, gomos e facetas costumam pedir três ou quatro, para nenhum detalhe cair numa emenda. Se uma face travaria uma peça, a página oferece girar o modelo com um toque para uma emenda melhor.
Furo de despejo: borda aberta para peças com boca
Xícaras, tigelas e vasos são colados pela própria boca. A borda aberta para o gesso na borda da peça, e você enche e escorre pela mesma abertura. Ajuste o eixo do furo de despejo para o eixo em que a peça fica em pé; o automático escolhe o lado mais longo, o que deita uma tigela larga de lado. O funil é para formas fechadas, e um rebordo de transbordo cria uma golinha acima da borda para você encher demais e aparar rente depois.
Confira o tamanho e gere
A leitura mostra o tamanho do modelo antes da retração, e as caixas voltam com a parede de gesso e os grampos em volta, então ficam bem maiores que a peça. Confira se cabem na sua impressora antes de gastar filamento. O molde é calculado no nosso servidor e os arquivos voltam para o seu navegador; para baixar é preciso uma conta grátis, sem cartão.
Imprima as caixas e despeje o gesso
Essas caixas são impressões grandes. Os moldes do nosso catálogo estimam cerca de 0,8 kg de filamento para uma xícara de espresso de duas peças, 1,3 kg para uma caneca de duas peças e até uns 5 kg para um vaso de quatro peças, com camadas de 0,2 mm. A folha no zip pede 4 paredes ou mais e 40% de preenchimento giroide em PLA+ ou PETG, sem suportes, porque as paredes vão ser presas com grampos.
- Monte uma caixa. Coloque as paredes em volta da primeira base, deslize os grampos pelas pontas e passe um filete fino de vaselina em todas as emendas para o gesso não vazar.
- Desmoldante. Pincele sabão de molde (ou uma película fina de vaselina) na fatia do modelo impressa e nos encaixes, para o gesso soltar do plástico.
- Misture. Pese cerca de 100 g de gesso cerâmico para 70 g de água. Peneire o gesso sobre a água, deixe hidratar 2 minutos e misture por 3.
- Despeje. Encha até o topo das paredes e bata de leve na caixa para as bolhas subirem.
- Desmolde. Depois de 30 a 45 minutos, quando o gesso estiver morno e duro, solte os grampos, tire as paredes e solte a peça de gesso da base. Numere a lápis por fora e passe paredes e grampos para a próxima base.
- Seque. Deixe as peças por cerca de uma semana num lugar quente e arejado, até ficarem leves e não parecerem frias ao toque. Um calor suave ajuda; forno não, porque gesso superaquecido na secagem fica mole e farelento.
- Respeite a numeração. Todas as emendas têm o mesmo encaixe, então qualquer peça entra em qualquer posição. Junte sempre na ordem em que saíram das bases, senão as emendas não alinham.
Faça a colagem da barbotina
Use uma barbotina para colagem: uma massa cerâmica fluidificada com defloculante, vendida pronta. Argila de torno diluída em água é molhada demais: encharca o molde e encolhe muito.
- Feche o molde. Junte as peças secas com os encaixes assentados, na ordem numerada, e prenda com elásticos ou cintas. Deixe o molde de boca para cima.
- Encha. Despeje a barbotina num fio contínuo até a borda. O nível baixa enquanto o gesso bebe, então vá completando.
- Espere a parede. Para xícara ou caneca, 3 a 4 mm é o certo, geralmente 10 a 20 minutos num molde seco. Confira cortando uma lasca na borda.
- Escorra. Devolva a barbotina líquida ao balde e deixe o molde de cabeça para baixo escorrendo.
- Solte. Quando a peça perder o brilho e se afastar do gesso, apare a borda, abra o molde e tire a peça.
- Acabamento. Limpe as marcas de emenda com uma esponja úmida no ponto de couro, seque devagar até ficar totalmente seca e depois faça a queima de biscoito e a de esmalte.
Um molde bem seco rende dezenas de peças, muitas vezes cem ou mais, mas precisa secar de novo entre as sessões: duas ou três colagens por dia por molde é um bom ritmo.
Quando dá errado
| O que você vê | Por quê | Solução |
|---|---|---|
| A parede forma devagar ou fica fina | O gesso ainda está úmido, ou a barbotina está molhada demais | Seque o molde até ficar leve e não frio ao toque; use barbotina própria para colagem |
| A peça gruda ou rasga ao sair | Abriu cedo demais, ou o molde está úmido | Espere a peça perder o brilho e se afastar da parede |
| Um detalhe quebra numa emenda | Uma reentrância cruza a emenda | Gere de novo com 3 ou 4 peças, ou gire o modelo para as emendas caírem entre os detalhes |
| Um degrau na lateral | Peças fora de ordem ou mal presas | Monte na ordem numerada e prenda bem; mantenha o encaixe de 0,3 mm |
| A barbotina vaza nas emendas | Peças mal apertadas | Mais elásticos ou cintas mais fortes; confira se nada ficou grudado numa face de emenda |
| A peça queimada saiu no tamanho errado | A retração não bate com a sua argila | Ajuste o controle para o valor úmido até queimado da sua barbotina e gere de novo |
| Furinhos ou face de gesso mole e calcária | Bolhas, ou proporção errada de gesso e água | Pese os dois, peneire e deixe hidratar, bata na caixa |
Perguntas frequentes
Dá para fazer colagem de barbotina num molde impresso em 3D?
Não diretamente. A colagem funciona porque o gesso puxa a água da barbotina e uma parede de argila se forma nele. PLA e PETG não absorvem nada. Você imprime a caixa que dá forma a um molde de gesso e faz a colagem no gesso.
Quanto maior o modelo precisa ser por causa da retração?
Divida o tamanho final por um menos a retração. Uma barbotina que encolhe 13% do estado úmido até a queima pede um modelo cerca de 15% maior; 11% pede cerca de 12%, 14% cerca de 16%. Use o valor da ficha técnica da sua barbotina.
Que gesso usar para um molde de barbotina?
Um gesso cerâmico feito para moldes absorventes. Pese: cerca de 100 g de gesso para 70 g de água. Peneire o gesso sobre a água, deixe hidratar 2 minutos e misture por 3.
Quanto tempo o molde de gesso precisa secar?
Cerca de uma semana num lugar quente e arejado, até as peças ficarem leves e não parecerem frias ao toque. Um molde úmido quase não puxa água, a parede forma devagar e a peça gruda.
Quantas peças precisa um molde de barbotina?
Duas para a maioria das formas torneadas, como xícaras, canecas, tigelas e vasos pequenos. Três ou quatro quando caneluras, gomos ou facetas prenderiam numa emenda de duas peças.
Os tempos de secagem e de colagem dependem do seu gesso, da sua barbotina e do seu ambiente: use os números daqui como ponto de partida.
Feito por meshcast.app.
Travou em algum ponto? Mande uma foto, a gente ajuda.