Moule à bougie imprimé en 3D : en deux parties, réutilisable
Ce tutoriel a été rédigé avec l'aide de l'IA.
Charge n'importe quel STL dans le générateur de moules à bougie, place le plan de joint à l'endroit le plus large et télécharge deux moitiés de moule avec trou de coulée, joint à rainure et languette et gorges pour élastiques. Imprime-les en PETG (le PLA marche pour les coulées peu chaudes) avec 4 parois, place la mèche, ferme le moule avec des élastiques et coule la cire juste au-dessus de son point de fusion. Ensuite, c'est l'ordre qui décide entre réussite et casse : laisser prendre à température ambiante, puis refroidir, puis laisser reposer un peu, et seulement là ouvrir.
Transforme n'importe quel STL en moule à bougie en deux parties, gratuitement dans le navigateur.
Ouvrir le générateur de moules à bougie →Quel moule à bougie te convient ?
En magasin de loisirs créatifs, on trouve surtout des moules en polycarbonate et en silicone de tailles standard : pilier, boule, pyramide. Dès que tu veux ta propre forme, par exemple ton logo en relief, une figurine ou une colonne géométrique, il faut la fabriquer toi-même. Il y a trois façons sérieuses de le faire :
| Moule | Idéal pour | Inconvénient |
|---|---|---|
| Moule imprimé, rigide, en deux parties (ce tutoriel) | Colonnes, reliefs, logos, figurines aux courbes douces. Quelques grammes de filament, réimprimable tout de suite, chaque bougie identique | Une fine ligne de jonction à gratter. Un moule rigide ne libère pas les contre-dépouilles profondes |
| Moule en silicone coulé sur un modèle imprimé | Fortes contre-dépouilles, détails fins, animaux avec oreilles et queues | Le silicone coûte nettement plus cher, et il faut une journée de durcissement. Tutoriel : faire un moule en silicone |
| Moule jetable en tube de carton, brique de lait ou latex | Cylindres simples, essais rapides | Pas de forme à toi, et le papier ou le latex ne tient en général que quelques coulées |
Le moule imprimé est le chemin le plus rapide de l'idée à la bougie finie : le modèle entre, le moule sort, et tu coules le soir même. Imprimer directement de la cire, en revanche, ne marche pas : aucune imprimante classique ne travaille la cire de bougie. Plus de détails dans Peut-on imprimer des bougies en 3D ? (en anglais).
Ce que le générateur fait pour toi, et ce qu'il ne fait pas
Le générateur s'en charge
- Coupe ton modèle en un moule en deux parties. Tu places toi-même le plan de joint là où doit passer la jonction
- Ajoute le trou de coulée et, en option, un évent. Le trou de coulée peut être décalé sur le côté
- Rend la jonction étanche avec un assemblage à rainure et languette et ajoute des encoches de levier pour ouvrir
- Creuse des gorges pour les élastiques et prévoit un jeu d'assemblage, pour que les moitiés ferment aussi sur une vraie imprimante
C'est toi qui décides
- Un moule boîte en deux parties convient aux formes compactes sans contre-dépouilles profondes. Les modèles hauts et fins avec des crochets retiennent la cire
- La jonction se voit sur la bougie finie. Place-la là où une fine ligne te gêne le moins
- Le filament doit supporter la cire chaude : le PLA ramollit plus tôt que le PETG
- Le moule n'a pas de trou de mèche dédié, voir La mèche
Si le générateur refuse ton fichier, le maillage a presque toujours des trous. Le bouton de réparation dans la fenêtre d'avertissement en ferme la plupart en un clic. Les messages d'erreur un par un sont expliqués dans Pourquoi mon modèle a-t-il été refusé ? (en anglais).
Ce qu'il te faut
- Imprimante FDM et du PETG, ou du PLA pour les coulées peu chaudes.
- Cire pour bougies piliers ou moulées, par exemple paraffine, paraffine avec stéarine ou une cire de soja ou de colza prévue explicitement pour les bougies qui tiennent debout seules. Des restes de bougies propres marchent aussi.
- Mèche adaptée au diamètre, le plus simple étant une mèche pré-cirée, plus des pieds de mèche (petites pastilles métalliques).
- Bain-marie : une casserole d'eau avec un récipient de fonte en métal ou un pichet verseur dedans.
- Thermomètre : avec la cire, estimer ne suffit pas.
- Élastiques solides, et des pinces à ressort en plus pour les grands moules.
- Un crayon ou une pique en bois pour tenir la mèche au centre.
- En option : spray démoulant pour bougies ou spray silicone, colorant, parfum, pâte d'étanchéité pour moules.
Étape 1 : bien imprimer le moule
| Réglage | Recommandation | Pourquoi |
|---|---|---|
| Parois | 4 périmètres | La jonction doit tenir la pression sans céder, et l'étanchéité vient des parois, pas du remplissage. C'est le réglage sur lequel on économise le plus souvent à tort. |
| Hauteur de couche | 0,12 à 0,2 mm | Des couches plus fines donnent une empreinte plus lisse, moins de chemins pour la cire chaude et un démoulage plus facile. |
| Remplissage | 15 à 20 % | Il sert seulement à éviter que la coque plie sous les élastiques. Plus n'apporte rien ici. |
| Supports | Aucun | Un moule bien généré repose à plat sur le plateau par sa face de joint. |
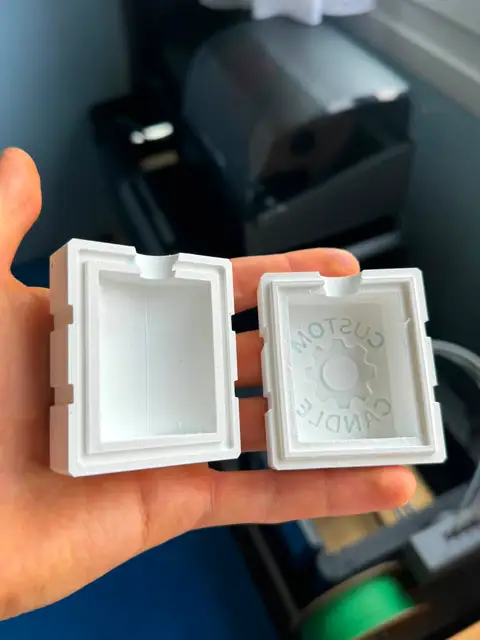
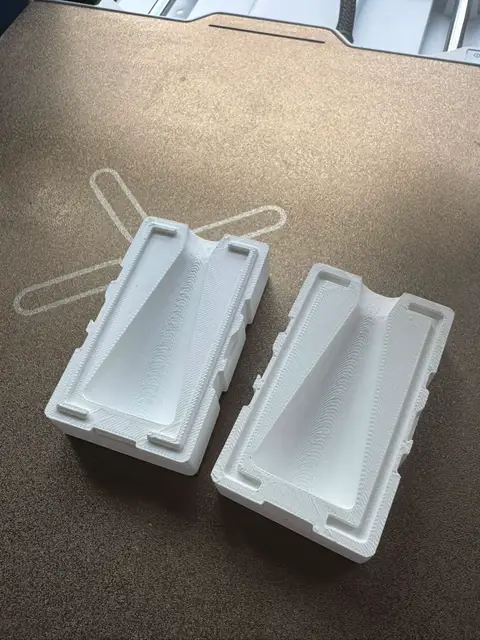
| Orientation | Face de joint vers le bas | La surface d'étanchéité est ainsi la plus plane possible, et c'est elle qui fait l'étanchéité. Idéalement les deux moitiés sur le même plateau. |
| Matière | PETG, ou PLA | Le PLA ramollit à partir d'environ 60 °C. Le PETG et la résine supportent une cire plus chaude et se démoulent mieux. |
| Jeu d'assemblage | 0,20 mm (par défaut) | À augmenter si ton imprimante imprime serré et que les moitiés coincent. |
Ne fais pas de test à l'eau
C'est la fausse alerte la plus fréquente, alors soyons clairs : le moule est étanche à la cire, pas à l'eau, et il n'a pas besoin de l'être. L'eau est plus fluide que la cire et passe par des lignes de couche que la cire ne traverse pas. Remplir un moule neuf d'eau froide et le regarder goutter ne dit presque rien de son comportement avec la cire. Teste avec de la cire. Un peu de cire à la jonction, c'est normal, ça s'essuie et ça ne gâche pas la bougie.
Assemble à sec avant de couler. La jonction doit fermer sans laisser passer la lumière. Si elle baille, réimprime avec plus de parois ou cherche un pâté ou une patte d'éléphant sur la première couche. Si elle coince, augmente le jeu d'assemblage.
Étape 2 : quelle cire pour mouler des bougies ?
À savoir : les cires de soja et de colza existent en deux sortes. La cire pour contenants est molle, adhère au verre et ne convient pas aux bougies qui tiennent debout seules. Pour un moule, il te faut la version pour bougies piliers ou moulées, souvent appelée « pillar », ou un mélange avec de la stéarine.
| Cire | Température de coulée typique | Démoulage d'un moule imprimé | À quoi t'attendre |
|---|---|---|---|
| Paraffine (pour bougies piliers) | environ 65 à 80 °C | Le plus facile | Se détache plus proprement que tout le reste, reproduit les détails avec netteté. La cire pour tes premières coulées. |
| Paraffine avec stéarine (environ 10 à 20 % de stéarine) | comme la paraffine | Facile | La stéarine rend la bougie plus dure, plus blanche et coule moins. Le grand classique des bougies piliers. |
| Cire de soja (version pilier) | environ 55 à 65 °C | Bon | Validée sur de vraies coulées. Si tu travailles déjà le soja, rien à changer. Coulée peu chaude, ça ménage le moule. |
| Cire de colza (version pilier) | selon le fabricant, souvent environ 55 à 70 °C | Pas encore testée par nous | L'alternative européenne au soja. Les versions à haut point de fusion pour bougies moulées se coulent plus chaudes : préfère alors le PETG. Considère la première coulée comme un test. |
| Stéarine (pure) | selon le fabricant, souvent 70 à 80 °C | Pas encore testée par nous | Fond vers 55 °C, mais se coule en général chaude, trop chaude pour le PLA. Attaque les moules en latex. Sans problème comme additif à la paraffine. |
| Cire d'abeille | environ 70 à 80 °C | Difficile | Collante, elle adhère à tout. Prévois un démoulant et plus de patience au démoulage. |
| Cire microcristalline | selon le fabricant | Difficile | Comme la cire d'abeille : ça marche, mais elle accroche. |
| Restes de bougies | comme la paraffine | En général facile | Le plus souvent de la paraffine ou un mélange paraffine et stéarine. Filtre d'abord les vieilles mèches et pieds de mèche. Le mélange est inconnu, donc teste d'abord. |
| Colorant et parfum | aucun changement | Aucun changement | Une cire colorée et parfumée se coule et se démoule exactement comme une cire nature. |
Les températures sont des fourchettes typiques tirées des indications des fabricants. Les valeurs sur ton paquet de cire priment toujours.
Étape 3 : la bonne mèche
La taille de la mèche dépend du diamètre de la bougie, à son endroit le plus large. Trop fine, la bougie creuse un tunnel et laisse un mur de cire sur le bord. Trop épaisse, elle fume, vacille et brûle trop chaud. Beaucoup de fournisseurs européens vendent des mèches plates tressées avec une désignation du type « 3x… » : le second chiffre augmente avec l'épaisseur. D'autres marques ont leur propre numérotation, reporte-toi alors à leur tableau.
| Diamètre de la bougie | Mèche plate (indicatif pour la paraffine) |
|---|---|
| jusqu'à 30 mm | 3x5 à 3x6 |
| jusqu'à 40 mm | 3x7 à 3x9 |
| jusqu'à 50 mm | 3x9 à 3x10 |
| jusqu'à 60 mm | 3x11 à 3x13 |
| 60 à 80 mm | 3x15 |
| 70 à 100 mm | 3x18 à 3x20 |
Ce tableau est un point de départ, pas une loi. Les cires naturelles comme le soja, le colza et la cire d'abeille demandent souvent une mèche plus épaisse ou une gamme dédiée (classiquement une mèche ronde pour la cire d'abeille), et beaucoup de colorant, de parfum ou de stéarine demandent plutôt une taille au-dessus. Prends le tableau de ton fournisseur de mèches, achète deux tailles voisines et fais brûler une bougie test avant de couler toute une série.
Comment placer la mèche dans le moule
Le moule n'a pas de trou de mèche dédié. Tu as trois possibilités :
- Par le trou de coulée : laisser pendre la mèche pré-cirée avec son pied par le trou de coulée jusqu'au fond, la tendre et l'enrouler en haut autour d'un crayon posé en travers, pour qu'elle reste au centre. Le plus simple.
- Par un trou percé : percer un petit trou au centre du fond du moule imprimé, enfiler la mèche avant de fermer et étanchéifier à l'extérieur avec de la pâte d'étanchéité pour moules ou de la pâte à modeler sans soufre. Ainsi, elle traverse toute la bougie bien droite.
- Après coup : couler sans mèche et la placer une fois la cire prise, avec une aiguille à mèche chauffée ou dans un trou pré-percé.
Laisse la mèche quelques centimètres plus longue que la bougie, pour pouvoir la tenir et la couper ensuite. Une mèche qui s'éloigne du centre donne une bougie qui brûle d'un seul côté et ne fond jamais sur toute sa largeur.
Étape 4 : le jour de la coulée
Placer le plan de joint, puis générer
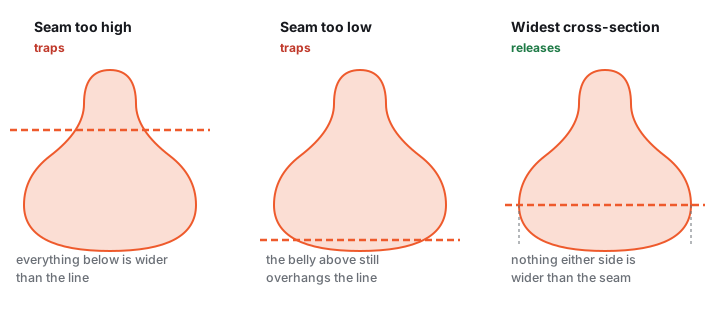
Charge ton STL, laisse-le s'orienter automatiquement et fais glisser le plan de joint orange jusqu'à la section la plus large du modèle. Le générateur ajoute lui-même le joint à rainure et languette, les gorges pour élastiques et les encoches de levier.
Où placer exactement la jonction
Deux règles tirent dans des directions opposées. Géométriquement, la jonction va à la section la plus large, car tout ce qui est au-dessus ou en dessous est plus large que son chemin de sortie. Visuellement, elle doit aller là où tu ne regardes pas, car elle laisse une fine ligne que tu grattes avec l'ongle.
La géométrie l'emporte. Une jonction sur la face visible, c'est deux secondes de travail, une jonction au mauvais endroit, c'est une bougie qui ne sort pas du tout. Ce qui se démoule et ce qui ne se démoule pas est expliqué dans Dépouilles et contre-dépouilles (en anglais).
Faire fondre la cire au bain-marie
Fais toujours fondre la cire au bain-marie, jamais dans une casserole directement sur la plaque. Un bain-marie ne dépasse pas 100 °C, une plaque si, et une cire surchauffée peut s'enflammer. Thermomètre dans la cire, chauffe doucement, n'ajoute colorant et parfum qu'une fois tout liquide. Parfum selon la cire environ 6 à 10 % du poids, sans dépasser le maximum indiqué sur le paquet de cire.
Mèche en place, fermer le moule avec les élastiques
Place la mèche comme décrit plus haut et centre-la. Ensuite roule les élastiques dans les gorges horizontales. Ce sont eux qui gardent le joint fermé. Sur les grands moules, ajoute des pinces à ressort par sécurité, car quand la tension baisse, les moitiés peuvent s'écarter pendant le refroidissement.
Les gorges ne sont pas l'encoche de levier
Deux éléments sont sans cesse confondus. Les gorges horizontales qui font le tour de l'extérieur sont des canaux pour élastiques. L'encoche carrée juste au-dessus de la jonction est l'encoche de levier, et c'est seulement là qu'il faut faire levier.
Faire levier dans une gorge donne vite l'impression que les moitiés sont collées, et on abandonne une bougie qui était parfaitement réussie.
Vérifier que le moule tient debout
Pose le moule fermé sur le plan de travail et vérifie qu'il ne bascule pas. Un moule qui tombe en pleine coulée répand de la cire chaude sur ta table.
Comment caler un moule instable
Les moules hauts, fins et pointus sont les pires candidats, car l'entonnoir met le poids en haut et la base est petite. Pose le moule dans un gobelet ou enfonce-le dans un bol de riz ou de sable qui le soutient de tous les côtés.
Fais-le avant de faire fondre la cire. Avec un pichet de cire chaude à la main, c'est le mauvais moment.
Couler régulièrement, garder de quoi compléter
Coule en un filet calme et régulier par l'entonnoir et arrête-toi un peu avant le haut. La cire se rétracte en figeant, et il te faut de la place pour une deuxième coulée. Garde environ 50 ml de cire chaude de côté.
Pourquoi presque toute bougie demande une deuxième coulée
La cire prend de l'extérieur vers l'intérieur. Le centre reste liquide le plus longtemps et s'affaisse autour de la mèche en refroidissant. C'est de la physique, pas un défaut du moule, et même les bougies du commerce sont complétées.
Laisse la première coulée prendre en grande partie, jusqu'à ce qu'une peau se forme, puis complète avec une cire à la même température. Couler moins chaud et refroidir plus lentement réduisent tous deux la quantité à compléter. Une pièce régulière à 18 à 22 °C est idéale, les courants d'air et les rebords de fenêtre froids non.
Étape 5 : refroidir et démouler
C'est ici que la plupart des bougies cassent. Respecte donc un ordre, pas une température.
- Étape 1 · température ambianteLaisser prendre complètement à chaud. Toute une nuit pour tout ce qui dépasse une bougie chauffe-plat. Refroidir une cire encore liquide la fait fissurer et blanchir, cette phase n'est donc pas négociable.
- Étape 2 · refroidirEnsuite, mettre au froid. Une nuit au réfrigérateur ou 15 à 20 minutes au congélateur. C'est cette rétraction qui libère vraiment la bougie.
- Étape 3 · reposAprès une nuit au réfrigérateur, laisser 30 minutes à température ambiante. Après un court passage au congélateur, tu peux ouvrir directement. Cette pause évite qu'une bougie cassante se brise.
- Étape 4 · ouvrirÉlastiques retirés, outil plat dans l'encoche de levier, tourner doucement. Si rien ne bouge, ne force pas. Cinq minutes de froid en plus ne coûtent rien, une bougie cassée coûte toute la coulée.
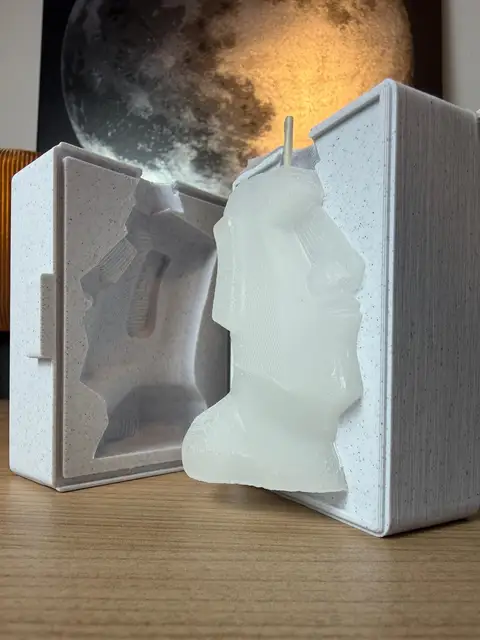
La bougie reste dans une moitié après l'ouverture ? C'est normal et ça arrive à tout le monde. Même principe : 20 minutes au congélateur, puis tirer par le côté de la coulée, où tu as le plus de prise. La cire se rétracte de la paroi et sort en général directement.
Finitions
Gratte la ligne de jonction avec l'ongle ou le dos d'un couteau, coupe la mèche à environ 6 mm. Laisse reposer les bougies parfumées une à deux semaines avant de les allumer, le parfum se développe mieux. Au premier allumage, laisse brûler au moins trois heures, jusqu'à ce que toute la surface soit liquide, sinon la bougie creuse son tunnel. Et la règle la plus importante : n'allume jamais une bougie dans le moule imprimé. Le moule est un outil, la bougie finie n'est faite que de cire, de colorant, de parfum et de mèche.
Quand la cire colle à chaque fois
Ça paraît un détail, mais ça change ce que tu vas faire. La plupart des gens achètent un spray. Poncer est plus efficace.
| Ce que tu peux faire | Effort | Effet |
|---|---|---|
| Poncer finement l'empreinte avant la première coulée (par exemple grain 400, puis 800) | Une fois, 10 minutes | La plus grosse amélioration à elle seule. A complètement réglé le problème chez plusieurs personnes. |
| Passer une fine couche d'époxy pour impressions 3D (type XTC-3D) et polir | Une fois, une heure | Va plus loin que le ponçage. Pratiquement une empreinte en verre. |
| Imprimer le moule en résine | Aucun, si tu as une imprimante résine | T'apporte l'essentiel de tout ça gratuitement. |
| Démoulant | À chaque coulée | Aide, mais traite le symptôme. |
Quel démoulant, et l'erreur qui ruine les détails
Le spray silicone fonctionne, mais seulement en brume très fine. Si tu fais une flaque, elle s'accumule dans les détails, et la netteté pour laquelle tu as imprimé le moule disparaît. Des détails flous viennent presque toujours de trop de démoulant, pas de pas assez.
La vaseline, diluée avec un peu d'essence F et appliquée au pinceau, se dose plus précisément qu'un spray.
Le talc, saupoudré en couche fine, est le produit pour les détails très fins, car une poudre ne peut pas faire de flaque.
Le spray de démoulage pour la pâtisserie dépanne, mais laisse un dépôt avec le temps. Plus de détails dans Les agents de démoulage comparés (en anglais).
Les formes qui marchent bien, et celles qui résistent
Les formes lisses et rondes aux courbes douces se démoulent facilement : colonnes, sphères, reliefs, bustes, logos. Demandent de la préparation en revanche :
- les pointes vives et les fines saillies,
- les oreilles, cornes et piques,
- les queues bien enroulées,
- les contre-dépouilles profondes.
Rien de tout ça n'est impossible. Il faut une empreinte poncée, du démoulant et plus de patience au démoulage. Si tu hésites entre deux modèles pour ta première coulée, prends le plus lisse et progresse ensuite. Si un modèle est tout simplement trop tourmenté pour un moule rigide, coule plutôt un moule en silicone sur le modèle imprimé : le silicone libère des contre-dépouilles qu'un moule rigide retient.
Pourquoi deux parties valent mieux qu'un gobelet
Un moule gobelet d'une seule pièce ne libère qu'une forme simple qui s'évase de bas en haut. Un moule en deux parties s'ouvre le long d'un plan de joint, si bien que bustes, logos, colonnes géométriques et formes légèrement en contre-dépouille sortent proprement, et chaque bougie est identique. Un moule coûte quelques grammes de filament, tu peux donc en imprimer deux ou trois et couler toute une série en un après-midi.
Le générateur se charge de la conception du moule : il coupe ton modèle le long d'un plan de joint réglable et ajoute l'entonnoir de coulée, un joint à rainure et languette, des gorges pour élastiques, des encoches de levier pour ouvrir, un évent en option et un jeu d'assemblage que tu adaptes à ton imprimante. Jusqu'à quatre trous de coulée sont possibles, et avec les réglages de position X et Z du trou de coulée, tu le décales sur le côté ou d'avant en arrière. Toutes les cotes sont de vrais millimètres : mets le modèle à l'échelle de la bougie finie.
D'autres idées avec la même technique : le créateur de bougies photo enroule une photo en relief autour d'une bougie, et pour les petits fondants parfumés il y a le générateur de moules à fondants.
Erreurs fréquentes et comment les corriger
La bougie s'est cassée en deux à l'ouverture
Cause Le moule a été ouvert alors que la cire était encore congelée à cœur. La cire congelée est cassante, et une encoche de levier exerce exactement la force qu'elle ne supporte pas.
Solution Respecte l'ordre : d'abord prendre à température ambiante, ensuite refroidir, et après une nuit au réfrigérateur 30 minutes de repos à température ambiante. Après un court passage au congélateur, tu peux ouvrir directement.
À éviter Sauter la phase chaude et passer directement au réfrigérateur. Refroidir une cire liquide la fait fissurer et blanchir, et tu as les deux problèmes à la fois.
De la cire fuit par le bas
Cause Le joint ne fait pas le tour complet. Un vrai bug du générateur l'arrêtait à peu près à mi-chemin sous le fond.
Solution C'est corrigé, mais un moule téléchargé avant l'a encore. Régénère-le au lieu de le réimprimer, et vérifie le tracé du joint avant d'imprimer six heures.
De la cire sort par la jonction
Cause Les moitiés ne ferment pas à fleur, le plus souvent à cause d'un pâté ou d'une patte d'éléphant sur la surface de joint, ou les élastiques sont trop faibles.
Solution Nettoie les deux surfaces de joint et vérifie qu'aucune lumière ne passe, double les élastiques ou prends-en de plus solides, et ajoute des pinces sur les grands moules. Si la cire passe à travers la paroi et pas par la jonction, réimprime avec plus de parois.
Le moule a fui au test à l'eau
Cause Rien. Le moule est étanche à la cire, pas à l'eau, et n'a pas besoin de l'être.
Solution Ignore-le et teste avec de la cire. L'eau est plus fluide et passe par des lignes de couche que la cire ne traverse pas. La fausse alerte la plus fréquente avec cet outil.
Le moule s'est renversé pendant la coulée
Cause Une base pas plane ou un moule haut avec le poids en haut, à l'entonnoir.
Solution Pose le moule fermé et vérifie qu'il ne bascule pas avant de faire fondre la cire. Mets-le dans un gobelet ou enfonce-le dans du riz ou du sable.
Les moitiés ne se séparent pas
Cause Presque toujours un levier au mauvais endroit. Les gorges horizontales sont pour les élastiques, pas pour faire levier.
Solution Cherche l'encoche carrée au-dessus de la jonction et fais levier là. Il y en a deux, une à chaque extrémité, décalées de 90°.
Toujours bloqué Refroidis cinq minutes de plus au lieu de forcer. Ou fais couler 20 à 30 secondes d'eau tiède du robinet sur l'extérieur : l'impression se dilate plus vite que la cire.
La cire accroche dans toute l'empreinte
Cause La surface, pas le moule. Les lignes de couche sont des milliers de petites contre-dépouilles.
Solution Poncer finement l'empreinte, une seule fois avant la première coulée. Ça apporte plus que n'importe quel spray. Une fine couche d'époxy polie va encore plus loin, une impression résine t'apporte l'essentiel gratuitement.
La cire compte aussi La paraffine se démoule le plus proprement, le soja juste derrière, la cire d'abeille et la microcristalline adhèrent à tout. Si tu galères avec la cire d'abeille, une partie du problème vient simplement de la cire.
Les détails sont mous ou flous
Cause Trop de démoulant. Pulvérisé en couche épaisse, il s'accumule dans les détails fins et remplit justement ce pour quoi tu as imprimé le moule.
Solution Spray silicone seulement en brume fine, ou vaseline diluée appliquée au pinceau là où il faut. Pour les détails très fins, saupoudre du talc, qui ne fait pas de flaques.
Le moule se déforme peu à peu
Cause Coulée trop chaude. Le PLA ramollit à partir d'environ 60 °C, la paraffine est souvent coulée entre 65 et 80 °C, et chaque coulée trop chaude coûte un peu au moule. La cause la plus fréquente d'un moule qui a marché une fois, puis plus jamais.
Solution Couler juste au-dessus du point de fusion, avec un thermomètre. Ça se démoule mieux aussi. Si tu coules souvent chaud, imprime en PETG ou en résine.
Un cratère s'est formé autour de la mèche
Cause Pas un défaut du moule. La cire prend de l'extérieur vers l'intérieur, le centre fige en dernier et s'affaisse.
Solution Laisse de la place à la première coulée, laisse prendre jusqu'à ce qu'une peau se forme, puis complète avec une cire à la même température.
La bougie creuse un tunnel
Cause La mèche est trop fine pour le diamètre, ou la bougie a brûlé trop peu de temps la première fois.
Solution Prends une ou deux tailles de mèche au-dessus et, au premier allumage, laisse brûler au moins trois heures, jusqu'à ce que toute la surface soit liquide.
Seule une partie de mon modèle a reçu un moule
Problème connu Signalé et pas encore reproduit, donc un bug ouvert et pas ton erreur. La taille du plateau n'influence que l'avertissement « ne rentre pas », jamais la géométrie.
Essaie Vérifie si le plan de joint a été poussé au-delà du modèle, une moitié reste alors vide. Si tu as chargé un .3mf, vérifie qu'il contient un seul objet et pas un fichier projet de slicer (en anglais).
Aide-nous Envoie-nous le fichier d'origine, la taille de ton plateau et chaque réglage que tu as modifié. Sans le fichier, impossible de remonter le problème.
Le téléchargement s'ouvre comme un bloc plein
Vérifie d'abord Quel fichier tu as ouvert. Certains outils joignent ton modèle comme pièce de référence nommée master*, et elle est pleine exprès. Le téléchargement du moule et le zip avec toutes les pièces ne l'incluent pas.
Ensuite Télécharge l'autre format, 3MF au lieu de STL ou l'inverse, puis recharge la page, puis régénère. Si ça persiste, c'est un vrai bug : envoie-nous le fichier, le format et une capture du slicer. Plus de détails dans Dépannage des moules (en anglais).
Questions fréquentes
Peut-on faire un moule à bougie avec une imprimante 3D ?
Oui. Tu n'imprimes pas la bougie, mais un moule en deux parties dans lequel tu coules de la vraie cire. Le moule est réutilisable et tient de nombreuses coulées si tu coules juste au-dessus du point de fusion. Aucune imprimante 3D classique ne peut imprimer de la cire de bougie.
PLA ou PETG pour un moule à bougie ?
Le PETG est le choix sûr. Le PLA ramollit à partir d'environ 60 degrés, et la paraffine est souvent coulée entre 65 et 80 degrés. Pour des coulées peu chaudes en cire de soja ou de colza, le PLA avec 4 parois fonctionne, mais avec une cire chaude le moule se déforme un peu à chaque coulée.
Quelle cire utiliser dans un moule imprimé en 3D ?
La paraffine et les mélanges paraffine et stéarine se démoulent le plus proprement. La cire de soja marche bien en pratique, mais il faut une cire pour bougies piliers ou moulées, car la cire pour contenants est trop molle pour une bougie qui tient debout seule. La cire d'abeille colle beaucoup et demande un démoulant. Couleur et parfum ne changent rien au démoulage.
À quelle température couler la cire ?
Juste au-dessus du point de fusion, pas brûlante. Les fourchettes typiques sont environ 55 à 65 degrés pour les cires de soja et de colza, 65 à 80 degrés pour la paraffine et 70 à 80 degrés pour la cire d'abeille. Dans un moule imprimé, prends le bas de la fourchette : une cire chaude adhère plus au plastique et déforme le moule. Les indications du fabricant de ta cire priment.
Quelle mèche pour ma bougie ?
L'épaisseur de la mèche dépend du diamètre de la bougie. À titre indicatif pour la paraffine, en mèche plate tressée : 3x9 ou 3x10 jusqu'à 50 mm, 3x11 à 3x13 jusqu'à 60 mm, 3x15 de 60 à 80 mm. Les cires naturelles, beaucoup de colorant ou de parfum demandent plutôt une taille au-dessus. Trop fine, elle creuse un tunnel, trop épaisse, elle fume. Fais toujours brûler une bougie test d'abord.
Comment sortir la bougie du moule ?
D'abord laisser prendre à chaud, ensuite refroidir, puis laisser reposer un peu : une nuit à température ambiante, puis une nuit au réfrigérateur ou 15 à 20 minutes au congélateur, et après le réfrigérateur 30 minutes de pause. Ensuite ouvrir par l'encoche de levier au-dessus de la jonction. Congelée à cœur, la cire est cassante et se brise.
Pourquoi ma bougie a-t-elle un creux autour de la mèche ?
La cire prend de l'extérieur vers l'intérieur et se rétracte en même temps. Le centre fige en dernier et s'affaisse. C'est normal et ce n'est pas un défaut du moule. Garde un peu de cire et refais une coulée dès qu'une peau s'est formée, à la même température.
Une bougie coulée dans un moule en plastique est-elle sûre ?
Oui. Le moule est un outil et il est retiré avant que la bougie ne brûle. La bougie finie n'est faite que de cire, de colorant, de parfum et de mèche. N'allume jamais une bougie dans le moule imprimé, et fais toujours fondre la cire au bain-marie, jamais directement sur la plaque.
Peut-on aussi couler du savon ou du plâtre dans ce moule ?
Oui. Le même moule en deux parties marche aussi pour le savon à fondre, le plâtre et les autres matériaux qui ne se coulent pas chauds. Les résines époxy et UV marchent aussi, mais elles adhèrent au plastique nu : ponce l'empreinte et utilise à chaque coulée un démoulant pour résine, ou coule un moule en silicone à partir de l'impression pour les pièces détaillées.
L'essentiel de cette page vient du dépannage avec une fabricante de bougies qui a testé les moules à fond et nous a envoyé photo après photo. Merci à Essa (TikTok : candlelight.birmingham) pour sa patience.
Fait par meshcast.app.
Toutes les températures et tailles de mèche sont des fourchettes typiques : les indications sur ta cire et le tableau de ton fournisseur de mèches priment.
Quelque chose n'a pas marché ? Envoie-nous une photo, ça devient le plus souvent un correctif dans le générateur ou une section de cette page.