Kerzenform selber machen: zweiteilig aus dem 3D-Drucker
Dieser Ratgeber wurde mit KI-Unterstützung erstellt.
Lade ein beliebiges STL in den Kerzenform-Generator, schieb die Trennebene an die breiteste Stelle und lade zwei Formhälften mit Eingussloch, Nut-und-Feder-Dichtung und Rillen für Gummibänder herunter. Druck sie in PETG (PLA geht für kühle Güsse) mit 4 Wänden, setz den Docht, schließ die Form mit Gummibändern und gieß das Wachs knapp über seinem Schmelzpunkt. Über Erfolg oder Bruch entscheidet danach die Reihenfolge: erst bei Raumtemperatur fest werden lassen, dann kühlen, dann kurz ruhen lassen und erst jetzt öffnen.
Welche Kerzenform passt zu dir?
Wer im Bastelladen nach Kerzengießformen sucht, findet vor allem Polycarbonat- und Silikonformen in Standardgrößen: Stumpen, Kugel, Pyramide. Sobald du eine eigene Form willst, etwa dein Logo als Relief, eine Figur oder eine geometrische Säule, musst du sie selbst bauen. Dafür gibt es drei ernsthafte Wege:
| Form | Gut für | Haken |
|---|---|---|
| Gedruckte Form, starr, zweiteilig (dieser Ratgeber) | Säulen, Reliefs, Logos, Figuren mit sanften Rundungen. Kostet ein paar Gramm Filament, sofort nachdruckbar, jede Kerze maßgleich | Eine feine Naht, die du abschabst. Tiefe Hinterschneidungen gibt eine starre Form nicht frei |
| Silikonform vom gedruckten Urmodell | Starke Hinterschneidungen, feine Details, Tierfiguren mit Ohren und Schwänzen | Silikon kostet deutlich mehr, und du brauchst einen Tag Aushärtezeit. Anleitung: Silikonform selber machen |
| Einwegform aus Papprolle, Milchtüte oder Latexmilch | Einfache Zylinder, schnelle Experimente | Keine eigene Gestalt, und Papier oder Latex übersteht meist nur wenige Güsse |
Die gedruckte Form ist der schnellste Weg von der Idee zur fertigen Kerze: Modell rein, Form raus, am selben Abend gießen. Kerzenwachs direkt zu drucken funktioniert übrigens nicht, kein normaler Drucker verarbeitet Kerzenwachs. Mehr dazu in Kann man Kerzen 3D-drucken? (englisch).
Was der Generator für dich erledigt, und was nicht
Macht der Generator
- Schneidet dein Modell in eine zweiteilige Form. Die Trennebene ziehst du selbst dorthin, wo die Naht sitzen soll
- Setzt Eingussloch und optional eine Entlüftung. Das Eingussloch lässt sich seitlich verschieben
- Dichtet die Naht mit einer Nut-und-Feder-Verbindung ab und setzt Hebelaussparungen zum Öffnen
- Fräst Rillen für Gummibänder und rechnet ein Passungsspiel ein, damit die Hälften auf einem echten Drucker auch schließen
Entscheidest du
- Eine zweiteilige Kastenform passt zu kompakten Formen ohne tiefe Hinterschneidungen. Hohe, dünne Modelle mit Haken halten das Wachs fest
- Die Naht ist auf der fertigen Kerze zu sehen. Leg sie dorthin, wo dich eine feine Linie am wenigsten stört
- Das Filament muss warmes Wachs aushalten: PLA wird früher weich als PETG
- Ein eigenes Dochtloch hat die Form nicht, dazu mehr unter Docht
Lehnt der Generator deine Datei ab, hat das Netz fast immer Löcher. Der Knopf „Für mich reparieren“ im Hinweisfenster schließt die meisten davon mit einem Klick. Die einzelnen Fehlermeldungen erklärt Warum wurde mein Modell abgelehnt? (englisch).
Was du brauchst
- FDM-Drucker und PETG, alternativ PLA für kühle Güsse.
- Kerzenwachs für Stumpen- oder Formkerzen, zum Beispiel Paraffin, Kompositionswachs (Paraffin mit Stearin) oder ein Soja- bzw. Rapswachs, das ausdrücklich für freistehende Kerzen gedacht ist. Saubere Kerzenreste gehen auch.
- Docht passend zum Durchmesser, am einfachsten vorgewachst, plus Dochthalter (kleine Metallplättchen).
- Wasserbad: ein Topf mit Wasser und ein Schmelzgefäß aus Metall oder ein Gießkännchen darin.
- Thermometer: Schätzen reicht bei Wachs nicht.
- Kräftige Gummibänder, bei großen Formen zusätzlich Federklammern.
- Ein Bleistift oder Holzspieß, der den Docht mittig hält.
- Optional: Trennspray für Kerzenformen oder Silikonspray, Kerzenfarbe, Duftöl, Formdichtmasse.
Schritt 1: Die Form richtig drucken
| Einstellung | Empfehlung | Warum |
|---|---|---|
| Wände | 4 Perimeter | Die Naht muss Druck halten, ohne nachzugeben, und die Dichtheit kommt aus den Wänden, nicht aus dem Infill. An dieser Einstellung wird am häufigsten gespart. |
| Schichthöhe | 0,12 bis 0,2 mm | Feinere Schichten geben einen glatteren Hohlraum, weniger Wege für heißes Wachs und eine leichtere Entformung. |
| Infill | 15 bis 20 % | Soll nur verhindern, dass sich die Schale unter den Gummibändern verbiegt. Mehr bringt hier nichts. |
| Stützen | Keine | Eine korrekt erzeugte Form liegt mit der Trennfläche flach auf dem Bett. |
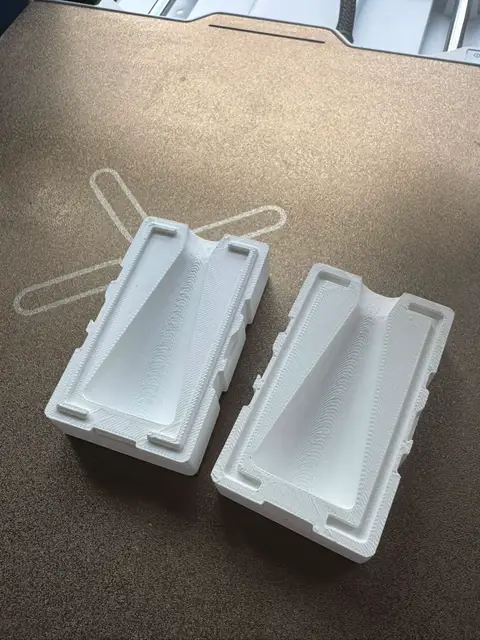
| Ausrichtung | Trennfläche nach unten | So wird die Dichtfläche so eben wie möglich, und genau die dichtet. Beide Hälften am besten auf derselben Platte. |
| Material | PETG, oder PLA | PLA wird ab etwa 60 °C weich. PETG und Resin vertragen heißeres Wachs und lösen besser. |
| Passungsspiel | 0,20 mm (Standard) | Erhöhen, wenn dein Drucker eng druckt und die Hälften klemmen. |
Mach keinen Wassertest
Das ist der häufigste Fehlalarm überhaupt, deshalb ganz klar: Die Form ist wachsdicht, nicht wasserdicht, und sie muss auch nicht wasserdicht sein. Wasser ist dünnflüssiger als Wachs und kriecht durch Schichtlinien, durch die Wachs nicht kommt. Eine frische Form mit kaltem Wasser zu füllen und zuzusehen, wie sie tropft, sagt fast nichts darüber, wie sie sich mit Wachs verhält. Teste mit Wachs. Ein bisschen Wachs an der Naht ist normal, lässt sich abwischen und ruiniert die Kerze nicht.
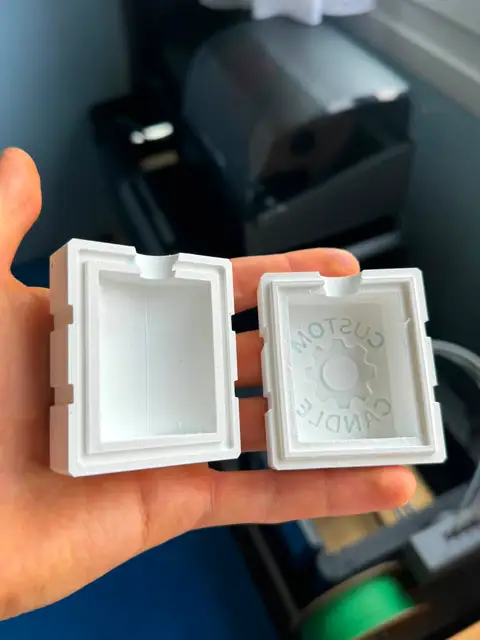
Trocken zusammensetzen, bevor du gießt. Die Naht muss ohne Lichtspalt schließen. Klafft sie, druck mit mehr Wänden neu oder schau nach einem Klecks oder Elefantenfuß auf der ersten Schicht. Klemmt sie, erhöhe das Passungsspiel.
Schritt 2: Welches Wachs zum Kerzengießen?
Wichtig für den deutschsprachigen Markt: Soja- und Rapswachs gibt es in zwei Sorten. Containerwachs ist weich, haftet am Glas und ist für freistehende Kerzen ungeeignet. Für eine Gießform brauchst du die Sorte für Stumpen-, Säulen- oder Formkerzen, oft „Pillar“ genannt, oder eine Mischung mit Stearin.
| Wachs | Typische Gießtemperatur | Entformen aus der gedruckten Form | Was dich erwartet |
|---|---|---|---|
| Paraffin (Stumpenparaffin) | etwa 65 bis 80 °C | Am leichtesten | Löst sich sauberer als alles andere, bildet Details scharf ab. Das Wachs für deine ersten Güsse. |
| Kompositionswachs (Paraffin mit etwa 10 bis 20 % Stearin) | wie Paraffin | Leicht | Der Stearinanteil macht die Kerze härter, weißer und tropfärmer. In Deutschland der Klassiker für Stumpenkerzen. |
| Sojawachs (Stumpensorte) | etwa 55 bis 65 °C | Gut | In echten Güssen bestätigt. Wer schon mit Soja arbeitet, muss nichts ändern. Kühler Guss, das schont die Form. |
| Rapswachs (Stumpensorte) | laut Hersteller, meist etwa 55 bis 70 °C | Noch nicht von uns getestet | Die europäische Alternative zu Soja. Hochschmelzende Sorten für Formkerzen werden heißer gegossen: Dann lieber PETG. Behandle den ersten Guss als Test. |
| Stearin (rein) | laut Hersteller, oft 70 bis 80 °C | Noch nicht von uns getestet | Schmilzt um 55 °C, wird aber meist heiß gegossen, für PLA zu heiß. Greift Latexformen an. Als Zusatz zu Paraffin unproblematisch. |
| Bienenwachs | etwa 70 bis 80 °C | Schwer | Klebrig und haftet an allem. Plane Trennmittel und mehr Geduld beim Entformen ein. |
| Mikrowachs | laut Hersteller | Schwer | Wie Bienenwachs: Es funktioniert, hält aber fest. |
| Kerzenreste | wie Paraffin | Meist leicht | Meist Paraffin oder Kompositionswachs. Alte Dochte und Dochthalter vorher heraussieben. Die Mischung ist unbekannt, also erst testen. |
| Farbe und Duft | keine Änderung | Keine Änderung | Gefärbtes und duftendes Wachs gießt und löst sich genauso wie ungefärbtes. |
Die Temperaturen sind typische Bereiche aus Herstellerangaben. Die Werte auf deiner Wachspackung gehen immer vor.
Schritt 3: Der richtige Docht
Die Dochtstärke richtet sich nach dem Durchmesser der Kerze, an ihrer breitesten Stelle. Ist er zu dünn, brennt die Kerze einen Tunnel und lässt außen eine Wachswand stehen. Ist er zu dick, rußt und flackert sie und brennt zu heiß. In Deutschland sind Flachdochte mit der Bezeichnung „3x…“ verbreitet: Die zweite Zahl steigt mit der Stärke.
| Kerzendurchmesser | Flachdocht (Richtwert für Paraffin) |
|---|---|
| bis 30 mm | 3x5 bis 3x6 |
| bis 40 mm | 3x7 bis 3x9 |
| bis 50 mm | 3x9 bis 3x10 |
| bis 60 mm | 3x11 bis 3x13 |
| 60 bis 80 mm | 3x15 |
| 70 bis 100 mm | 3x18 bis 3x20 |
Die Tabelle ist ein Startpunkt, kein Gesetz. Naturwachse wie Soja, Raps und Bienenwachs brauchen meist einen stärkeren Docht oder eine eigene Dochtserie (Bienenwachs klassisch einen Runddocht), und auch viel Farbe, Duft oder Stearin verlangen eher eine Stufe mehr. Nimm die Tabelle deines Dochthändlers, kauf zwei benachbarte Größen und brenn eine Probekerze ab, bevor du eine ganze Serie gießt.
So kommt der Docht in die Form
Die Form hat kein eigenes Dochtloch. Du hast drei Möglichkeiten:
- Durch die Eingussöffnung: Den vorgewachsten Docht mit Dochthalter von oben durch das Eingussloch bis auf den Boden hängen lassen, straff ziehen und oben über einen quer gelegten Bleistift wickeln, damit er mittig bleibt. Der einfachste Weg.
- Durch ein gebohrtes Loch: Ein kleines Loch mittig durch den Boden der gedruckten Form bohren, den Docht vor dem Schließen durchfädeln und außen mit Formdichtmasse oder schwefelfreier Knete abdichten. So läuft er garantiert gerade durch die ganze Kerze.
- Hinterher: Ohne Docht gießen und ihn einsetzen, wenn das Wachs fest ist, mit einer erhitzten Dochtnadel oder einem vorgebohrten Loch.
Lass den Docht ein paar Zentimeter länger, als die Kerze hoch ist, damit du ihn halten und später kürzen kannst. Ein Docht, der aus der Mitte wandert, macht eine Kerze, die einseitig herunterbrennt und nie die volle Breite schmilzt.
Schritt 4: Der Gießtag

Trennebene setzen, dann erzeugen
Lade dein STL hoch, lass es automatisch ausrichten und zieh die orange Trennebene an den breitesten Querschnitt des Modells. Nut-und-Feder-Dichtung, Gummiband-Rillen und Hebelaussparungen setzt der Generator selbst.
Wo genau die Naht hingehört
Zwei Regeln ziehen in verschiedene Richtungen. Geometrisch gehört die Naht an den breitesten Querschnitt, weil alles darüber oder darunter breiter ist als sein Weg nach draußen. Optisch soll sie dorthin, wo du nicht hinschaust, denn sie hinterlässt eine feine Linie, die du mit dem Fingernagel abschabst.
Die Geometrie gewinnt. Eine Naht auf der Schauseite ist zwei Sekunden Arbeit, eine Naht an der falschen Stelle ist eine Kerze, die gar nicht herauskommt. Was sich löst und was nicht, erklärt Entformschrägen und Hinterschneidungen (englisch).
Wachs im Wasserbad schmelzen
Wachs immer im Wasserbad schmelzen, nie im Topf direkt auf der Herdplatte. Ein Wasserbad wird nicht heißer als 100 °C, eine Herdplatte schon, und überhitztes Wachs kann sich entzünden. Thermometer ins Wachs, langsam aufwärmen, Farbe und Duftöl erst einrühren, wenn alles flüssig ist. Duftöl je nach Wachs etwa 6 bis 10 % nach Gewicht, den Höchstwert auf der Wachspackung nicht überschreiten.
Docht rein, Form mit Gummibändern schließen
Docht wie oben beschrieben setzen und mittig fixieren. Dann die Gummibänder in die waagerechten Rillen rollen. Die Bänder halten die Dichtung zu. Bei großen Formen kommen Federklammern als zusätzliche Sicherheit dazu, denn mit nachlassender Spannung können die Hälften beim Abkühlen auseinanderkriechen.
Die Rillen sind nicht die Hebelaussparung
Zwei Merkmale werden ständig verwechselt. Die waagerechten Rillen rund um die Außenseite sind Bandkanäle. Die quadratische Aussparung direkt über der Trennnaht ist die Hebelaussparung, und nur dort solltest du hebeln.
Wer an einer Bandrille hebelt, hält die Hälften schnell für verklebt und gibt eine Kerze auf, die völlig in Ordnung war.
Prüfen, ob die Form sicher steht
Stell die geschlossene Form auf die Arbeitsfläche und prüf, ob sie kippelt. Eine Form, die mitten im Guss umfällt, verteilt heißes Wachs über deinen Tisch.
So stützt du eine wackelige Form
Hohe, schlanke und spitze Formen sind die schlimmsten Kandidaten, weil der Trichter das Gewicht nach oben legt und die Standfläche klein ist. Stell die Form in einen Becher oder drück sie in eine Schale mit Reis oder Sand, die sie von allen Seiten stützt.
Mach das, bevor du Wachs schmilzt. Mit einem Kännchen heißem Wachs in der Hand ist der falsche Moment dafür.
Gleichmäßig gießen, Platz zum Nachgießen lassen
Gieß in einem ruhigen, gleichmäßigen Strahl durch den Trichter und hör kurz vor oben auf. Wachs schrumpft beim Erstarren, und du brauchst Platz für einen zweiten Guss. Halte etwa 50 ml warmes Wachs zurück.
Warum fast jede Kerze einen zweiten Guss braucht
Wachs wird von außen nach innen fest. Die Mitte bleibt am längsten flüssig und sackt beim Abkühlen rund um den Docht ein. Das ist Physik, kein Fehler der Form, und auch gekaufte Kerzen werden nachgegossen.
Lass den ersten Guss weitgehend fest werden, bis sich eine Haut gebildet hat, und gieß dann mit Wachs gleicher Temperatur nach. Kühler gießen und langsamer abkühlen verringern beides, wie viel du nachfüllen musst. Gleichmäßige 18 bis 22 °C im Raum sind ideal, Zugluft und kalte Fensterbänke nicht.
Schritt 5: Abkühlen und entformen
Hier gehen die meisten Kerzen kaputt. Halte dich deshalb an eine Reihenfolge, nicht an eine Temperatur.
- Schritt 1 · RaumtemperaturVollständig warm fest werden lassen. Bei allem, was größer ist als ein Teelicht, über Nacht. Flüssiges Wachs zu kühlen lässt es reißen und bekommt weiße Schlieren, deshalb ist diese Phase nicht verhandelbar.
- Schritt 2 · kühlenDann kalt machen. Über Nacht in den Kühlschrank oder 15 bis 20 Minuten ins Gefrierfach. Dieses Schrumpfen löst die Kerze tatsächlich.
- Schritt 3 · ruhenNach einer Kühlschranknacht 30 Minuten bei Raumtemperatur stehen lassen. Nach kurzem Gefrierfach kannst du direkt öffnen. Diese Pause verhindert, dass eine spröde Kerze zerbricht.
- Schritt 4 · öffnenBänder ab, flaches Werkzeug in die Hebelaussparung, sanft drehen. Bewegt sich nichts, nicht mit Gewalt. Fünf Minuten mehr Kühlen kosten nichts, eine zerbrochene Kerze kostet den ganzen Guss.
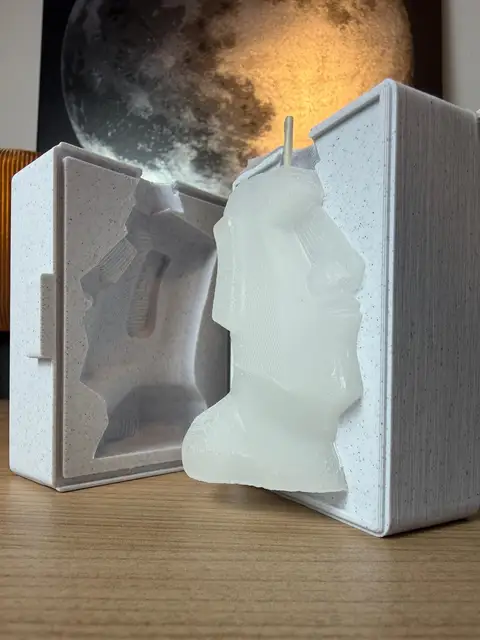
Kerze bleibt nach dem Öffnen in einer Hälfte stecken? Das ist normal und erwischt jeden einmal. Gleiches Prinzip: 20 Minuten ins Gefrierfach, dann am Eingussende ziehen, wo du am meisten zu greifen hast. Das Wachs zieht sich von der Wand zurück und lässt sich meist direkt herausheben.
Nacharbeiten
Die Naht mit dem Fingernagel oder einem Messerrücken abschaben, Docht auf etwa 6 mm kürzen. Duftkerzen eine bis zwei Wochen ruhen lassen, bevor du sie anzündest, dann entfaltet sich der Duft besser. Beim ersten Anzünden mindestens drei Stunden brennen lassen, bis die ganze Oberfläche flüssig ist, sonst gräbt sich die Kerze ihren Tunnel. Und die wichtigste Regel: Zünde eine Kerze nie in der gedruckten Form an. Die Form ist Werkzeug, die fertige Kerze besteht nur aus Wachs, Farbe, Duft und Docht.
Wenn das Wachs immer wieder klebt
Das klingt nach einer Kleinigkeit, ändert aber, wozu du greifst. Die meisten kaufen ein Spray. Schleifen bringt mehr.
| Was du tun kannst | Aufwand | Wirkung |
|---|---|---|
| Hohlraum fein schleifen, vor dem ersten Guss (zum Beispiel 400er, dann 800er Körnung) | Einmalig, 10 Minuten | Die größte Einzelverbesserung. Hat das Problem bei mehreren Leuten komplett gelöst. |
| Dünn mit Epoxid für 3D-Drucke (etwa XTC-3D) einstreichen und polieren | Einmalig, eine Stunde | Geht weiter als Schleifen. Praktisch ein Hohlraum aus Glas. |
| Die Form in Resin drucken | Keiner, wenn du einen Resin-Drucker hast | Bringt dir das meiste davon gratis. |
| Trennmittel | Bei jedem Guss | Hilft, behandelt aber das Symptom. |
Welches Trennmittel, und der Fehler, der Details ruiniert
Silikonspray funktioniert, aber nur als hauchdünner Nebel. Sprühst du eine Pfütze, sammelt sie sich in den Details, und die Schärfe, für die du die Form gedruckt hast, ist weg. Verschwommene Details kommen fast immer von zu viel Trennmittel, nicht von zu wenig.
Vaseline, mit etwas Waschbenzin verdünnt und eingepinselt, lässt sich gezielter auftragen als ein Spray.
Talkum, dünn eingestäubt, ist das Mittel für sehr feine Details, denn ein Pulver kann keine Pfütze bilden.
Backtrennspray geht im Notfall, hinterlässt mit der Zeit aber einen Belag. Mehr dazu in Trennmittel im Vergleich (englisch).
Formen, die gut gehen, und Formen, die sich wehren
Glatte, runde Formen mit sanften Kurven lösen sich leicht: Säulen, Kugeln, Reliefs, Büsten, Logos. Vorbereitung brauchen dagegen:
- scharfe Spitzen und dünne Vorsprünge,
- Ohren, Hörner und Stacheln,
- eng gerollte Schwänze,
- tiefe Hinterschneidungen.
Unmöglich ist nichts davon. Es braucht einen geschliffenen Hohlraum, Trennmittel und mehr Geduld beim Entformen. Stehst du für den ersten Guss vor der Wahl zwischen zwei Modellen, nimm das glattere und arbeite dich hoch. Ist ein Modell für eine starre Form schlicht zu verwinkelt, gieß stattdessen eine Silikonform vom gedruckten Urmodell: Silikon gibt Hinterschneidungen frei, die eine starre Form festhält.
Warum zweiteilig besser ist als ein Becher
Eine einteilige Becherform gibt nur eine einfache Form frei, die sich durchgehend nach oben weitet. Eine zweiteilige Form teilt sich entlang einer Trennebene, deshalb kommen Büsten, Logos, geometrische Säulen und sanft hinterschnittene Formen sauber heraus, und jede Kerze daraus ist maßgleich. Eine Form kostet ein paar Gramm Filament, also kannst du zwei oder drei drucken und an einem Nachmittag eine ganze Serie gießen.
Der Generator übernimmt die Formkonstruktion: Er teilt dein Modell entlang einer verschiebbaren Trennebene und ergänzt den Eingusstrichter, eine Nut-und-Feder-Dichtung, Rillen für Gummibänder, Hebelaussparungen zum Öffnen, eine optionale Entlüftung und ein Passungsspiel, das du an deinen Drucker anpasst. Bis zu vier Eingusslöcher sind möglich, und mit Eingussloch X und Eingussloch Z schiebst du das Loch zur Seite oder nach vorn und hinten. Alle Maße sind echte Millimeter: Skalier das Modell auf die Größe der fertigen Kerze.
Mehr Ideen mit derselben Technik: Mit dem Fotokerzen-Designer legst du ein Foto als Relief um eine Kerze, und für kleine Duftwachs-Tartes gibt es den Wax-Melt-Generator. Willst du deine Kerzen verkaufen, lies vorher Mit 3D-Druck Geld verdienen.
Typische Fehler und wie du sie behebst
Die Kerze ist beim Öffnen in der Mitte durchgebrochen
Ursache Die Form wurde geöffnet, als das Wachs noch tiefgefroren war. Gefrorenes Wachs ist spröde, und eine Hebelaussparung übt genau die Kraft aus, die es nicht verträgt.
Lösung Die Reihenfolge einhalten: erst bei Raumtemperatur fest werden lassen, dann kühlen, nach einer Kühlschranknacht 30 Minuten bei Raumtemperatur ruhen lassen. Nach kurzem Gefrierfach kannst du direkt öffnen.
Nicht die warme Phase überspringen und direkt in den Kühlschrank. Flüssiges Wachs zu kühlen lässt es reißen und weiß anlaufen, und du hast beide Probleme auf einmal.
Unten läuft Wachs aus
Ursache Die Dichtung läuft nicht rundum. Ein echter Fehler im Generator ließ sie etwa auf halber Strecke über den Boden enden.
Lösung Ist behoben, aber eine vorher heruntergeladene Form hat ihn noch. Neu erzeugen statt neu drucken, und den Verlauf der Dichtung prüfen, bevor du sechs Stunden druckst.
Wachs tritt an der Naht aus
Ursache Die Hälften schließen nicht bündig, meist wegen eines Kleckses oder eines Elefantenfußes auf der Dichtfläche, oder die Gummibänder sind zu schwach.
Lösung Beide Dichtflächen säubern und auf Lichtspalt prüfen, Bänder doppelt wickeln oder kräftigere nehmen, bei großen Formen zusätzlich klammern. Kommt das Wachs durch die Wand statt durch die Naht, mit mehr Wänden neu drucken.
Beim Wassertest ist die Form ausgelaufen
Ursache Nichts. Die Form ist wachsdicht, nicht wasserdicht, und muss es auch nicht sein.
Lösung Ignorieren und mit Wachs testen. Wasser ist dünnflüssiger und kriecht durch Schichtlinien, durch die Wachs nicht kommt. Der häufigste Fehlalarm bei diesem Werkzeug.
Die Form ist beim Gießen umgekippt
Ursache Eine unebene Standfläche oder eine hohe Form mit dem Gewicht oben am Trichter.
Lösung Die geschlossene Form abstellen und prüfen, dass sie nicht kippelt, bevor du Wachs schmilzt. In einen Becher stellen oder in Reis oder Sand drücken.
Die Hälften gehen nicht auseinander
Ursache Fast immer an der falschen Stelle gehebelt. Die waagerechten Rillen sind für Gummibänder, nicht zum Hebeln.
Lösung Die quadratische Aussparung über der Trennnaht suchen und dort hebeln. Es gibt zwei, an beiden Enden, um 90° versetzt.
Immer noch fest Fünf Minuten länger kühlen statt Gewalt. Oder 20 bis 30 Sekunden warmes Leitungswasser über die Außenseite laufen lassen: Der Druck dehnt sich schneller aus als das Wachs.
Das Wachs hält sich im ganzen Hohlraum fest
Ursache Die Oberfläche, nicht die Form. Schichtlinien sind tausende kleine Hinterschneidungen.
Lösung Den Hohlraum fein schleifen, einmalig vor dem ersten Guss. Das bringt mehr als jedes Spray. Eine dünne Epoxid-Schicht mit Politur geht noch weiter, ein Resin-Druck bringt dir das meiste gratis.
Auch das Wachs zählt Paraffin löst sich am saubersten, Soja knapp dahinter, Bienenwachs und Mikrowachs haften an allem. Kämpfst du mit Bienenwachs, liegt ein Teil davon einfach am Wachs.
Die Details sind weich oder verschwommen
Ursache Zu viel Trennmittel. Dick gesprüht sammelt es sich in den feinen Details und füllt genau das, wofür du die Form gedruckt hast.
Lösung Silikonspray nur als feinen Nebel, oder verdünnte Vaseline gezielt einpinseln. Für sehr feine Details Talkum einstäuben, das keine Pfützen bildet.
Die Form verzieht sich langsam
Ursache Zu heiß gegossen. PLA wird ab etwa 60 °C weich, Paraffin wird oft mit 65 bis 80 °C gegossen, jeder zu heiße Guss kostet die Form ein wenig. Die häufigste Ursache für eine Form, die einmal funktioniert hat und dann nie wieder.
Lösung Knapp über dem Schmelzpunkt gießen, mit Thermometer. Das löst sich auch besser. Wer regelmäßig heiß gießt, druckt in PETG oder Resin.
Um den Docht ist ein Krater entstanden
Ursache Kein Fehler der Form. Wachs wird von außen nach innen fest, die Mitte erstarrt zuletzt und sackt ein.
Lösung Beim ersten Guss Platz lassen, fest werden lassen, bis sich eine Haut bildet, dann mit Wachs gleicher Temperatur nachgießen.
Die Kerze brennt einen Tunnel
Ursache Der Docht ist für den Durchmesser zu dünn, oder die Kerze wurde beim ersten Mal zu kurz gebrannt.
Lösung Eine oder zwei Dochtstufen stärker nehmen und beim ersten Anzünden mindestens drei Stunden brennen lassen, bis die ganze Oberfläche flüssig ist.
Nur ein Teil meines Modells hat eine Form bekommen
Bekanntes Problem Gemeldet und noch nicht nachgestellt, also ein offener Fehler und nicht dein Fehler. Die Druckbettgröße beeinflusst nur die Passt-nicht-Warnung, nie die Geometrie.
Probier Prüf, ob die Trennebene über das Modell hinaus geschoben ist, dann bleibt eine Hälfte leer. Hast du eine .3mf hochgeladen, prüf, ob sie ein einzelnes Objekt ist und keine Slicer-Projektdatei (englisch).
Hilf uns Schick uns die Originaldatei, deine Druckbettgröße und jede Einstellung, die du geändert hast. Ohne die Datei lässt sich das nicht verfolgen.
Der Download öffnet sich als massiver Block
Zuerst prüfen Welche Datei du geöffnet hast. Manche Werkzeuge legen dein Modell als Referenzteil namens master* bei, und das ist absichtlich massiv. „Form herunterladen“ und das Zip mit allen Teilen lassen es weg.
Dann das andere Format laden, 3MF statt STL oder umgekehrt, dann neu laden, dann neu erzeugen. Bleibt es dabei, ist es ein echter Fehler: Datei, Format und einen Screenshot aus dem Slicer an uns. Mehr in Fehlersuche beim Gießen (englisch).
Häufige Fragen
Kann man eine Kerzenform mit dem 3D-Drucker drucken?
Ja. Du druckst nicht die Kerze, sondern eine zweiteilige Gießform, in die du echtes Wachs gießt. Die Form ist wiederverwendbar und übersteht viele Güsse, wenn du knapp über dem Schmelzpunkt gießt. Kerzenwachs selbst lässt sich mit keinem normalen 3D-Drucker drucken.
PLA oder PETG für eine Kerzenform?
PETG ist die sichere Wahl. PLA wird ab etwa 60 Grad weich, und Paraffin wird oft mit 65 bis 80 Grad gegossen. Für kühle Güsse mit Soja- oder Rapswachs funktioniert PLA mit 4 Wänden, die Form verzieht sich bei heißem Wachs aber mit jedem Guss ein wenig.
Welches Wachs eignet sich für eine gedruckte Kerzenform?
Paraffin und Paraffin-Stearin-Mischungen (Kompositionswachs) lösen sich am saubersten. Sojawachs funktioniert in der Praxis gut, muss aber eine Sorte für Stumpen- oder Formkerzen sein, weil Containerwachs für freistehende Kerzen zu weich ist. Bienenwachs klebt stark und braucht Trennmittel. Farbe und Duft ändern am Entformen nichts.
Bei welcher Temperatur gieße ich das Wachs?
Knapp über dem Schmelzpunkt, nicht brühend heiß. Typische Bereiche sind etwa 55 bis 65 Grad für Soja- und Rapswachs, 65 bis 80 Grad für Paraffin und 70 bis 80 Grad für Bienenwachs. In einer gedruckten Form nimmst du das untere Ende: Heißes Wachs haftet stärker am Kunststoff und verzieht die Form. Die Angabe deines Wachsherstellers geht vor.
Welcher Docht passt zu meiner Kerze?
Die Dochtstärke richtet sich nach dem Kerzendurchmesser. Als Richtwert für Paraffin: Flachdocht 3x9 oder 3x10 bis 50 mm, 3x11 bis 3x13 bis 60 mm, 3x15 für 60 bis 80 mm. Naturwachse, viel Farbe oder Duft brauchen eher eine Stufe stärker. Zu dünn brennt einen Tunnel, zu dick rußt. Immer erst eine Probekerze abbrennen.
Wie bekomme ich die Kerze aus der Form?
Erst warm fest werden lassen, dann kühlen, dann kurz ruhen lassen: über Nacht bei Raumtemperatur, danach Kühlschrank über Nacht oder 15 bis 20 Minuten Gefrierfach, nach dem Kühlschrank 30 Minuten Pause. Dann an der Hebelaussparung über der Naht öffnen. Tiefgefroren ist Wachs spröde und bricht.
Warum hat meine Kerze oben ein Loch um den Docht?
Wachs wird von außen nach innen fest und zieht sich dabei zusammen. Die Mitte erstarrt zuletzt und sackt ein. Das ist normal und kein Fehler der Form. Halte etwas Wachs zurück und gieße nach, sobald sich eine Haut gebildet hat, mit gleicher Temperatur.
Ist eine Kerze aus einer Kunststoffform sicher?
Ja. Die Form ist Werkzeug und kommt ab, bevor die Kerze je brennt. Die fertige Kerze besteht nur aus Wachs, Farbe, Duft und Docht. Zünde eine Kerze nie in der gedruckten Form an, und schmilz Wachs immer im Wasserbad, nie direkt auf der Herdplatte.
Kann ich in der Form auch Seife oder Gips gießen?
Ja. Dieselbe zweiteilige Form funktioniert auch für Gießseife, Gips und andere Materialien, die nicht heiß gegossen werden. Epoxid- und UV-Harz gehen auch, haften aber an blankem Kunststoff: Hohlraum schleifen und bei jedem Guss Trennmittel für Harz verwenden, oder für Detailreiches eine Silikonform vom Druck abgießen.
Das meiste auf dieser Seite stammt aus der Fehlersuche mit einer Kerzenmacherin, die die Formen gründlich getestet und uns immer wieder Fotos geschickt hat. Danke an Essa (TikTok: candlelight.birmingham) für die Geduld.
Gemacht von meshcast.app.
Alle Temperaturen und Dochtgrößen sind typische Bereiche: Die Angaben auf deinem Wachs und deiner Dochttabelle gehen vor.
Hat etwas nicht geklappt? Schick uns ein Foto, daraus wird meistens ein Fix im Generator oder ein Abschnitt auf dieser Seite.